热缩管质量再好,施工不当也会前功尽弃。耐油橡胶热缩管与普通聚烯烃热缩管的收缩温度差异明显,很多使用者按老习惯操作,结果出现收缩不完整、表面起泡甚至烧熔。本文以 YJDR150 耐油橡胶热缩管为例,给出施工要点与常见问题解答。
一、施工前先看收缩参数
YJDR150 的最低起始收缩温度是 125℃,最低完全收缩温度是 200℃(5 分钟),连续使用温度 -55℃~150℃。这意味着施工热源需要达到 200℃ 以上才能完成定型,推荐使用温度可控的电热风枪(200~250℃)或烘箱,严禁使用明火。核心参数见表 1。
表1 YJDR150 收缩与使用温度参数
| 项目 | 参数 | 施工提示 |
| 最低起始收缩温度 | 125℃ | 到达该温度管壁开始收缩 |
| 最低完全收缩温度 | 200℃(5min) | 需保持至完全贴合定型 |
| 推荐施工热源 | 热风枪 200~250℃ 或烘箱 | 温度可控、受热均匀 |
| 连续使用温度 | -55℃~150℃ | 定型后长期使用上限 |
| 禁止事项 | 明火、火焰直接加热 | 易烧熔、炭化,破坏绝缘 |
二、施工五步法
第一步裁剪:按被包覆段长度加约 10% 余量裁剪套管,两端留出密封余量。第二步套入:确认套管扩张后内径大于被包覆物外径后,将套管套入预定位置,覆盖住需要防护的接头或破损段。第三步预热定位:热风枪先从一端开始小范围加热,让套管初步收缩定位,防止移位。第四步均匀加热:热风枪沿套管轴向缓慢环形移动,从中间向两端或从一端向另一端推进,确保受热均匀,直到套管完全收缩贴合、表面平整,如图 1 所示。第五步冷却检查:自然冷却后检查收缩是否完全、有无气泡与过烧,必要时补热。
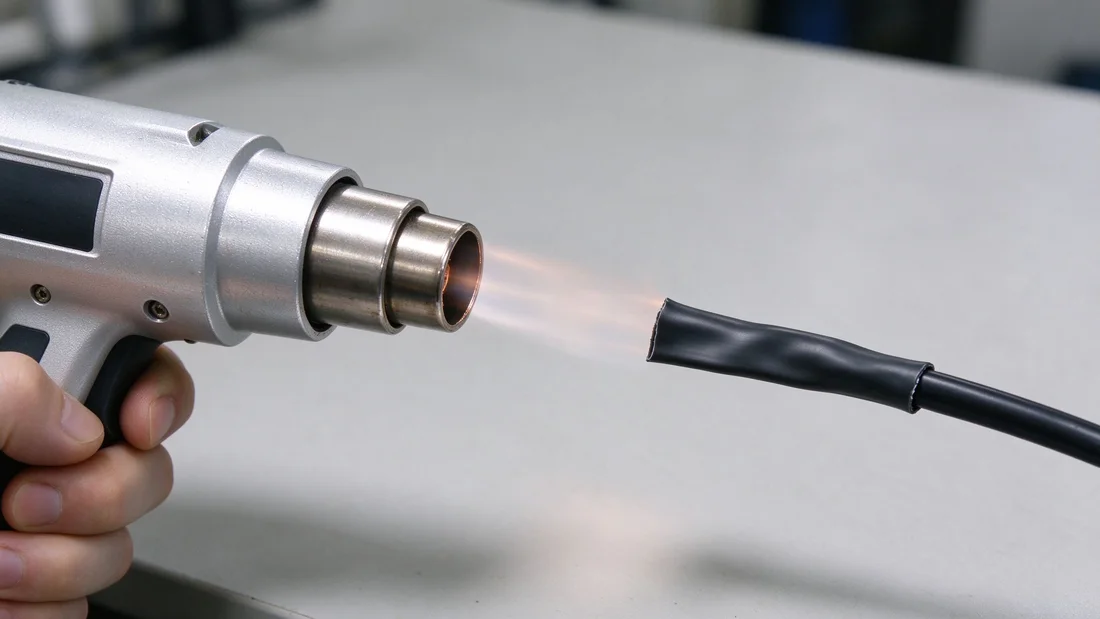
图1 使用电热风枪对 YJDR150 均匀加热:喷嘴与管壁保持适度距离,无明火
三、加热要点
一是距离与移动:喷嘴距套管 5~10 厘米,保持匀速环形移动,同一位置停留时间不宜过长,避免局部过烧;二是温度控制:热风枪档位调到 200~250℃ 区间,不要为了加快速度而调到最高温近距离直吹;三是观察状态:管壁完全贴合、两端微微收紧即视为完成,不必加热到变色;四是烘箱替代:批量小件可放入 200~250℃ 烘箱加热 5 分钟左右,受热更均匀。
批量施工时建议固定操作工艺并做首件确认:裁剪长度、热风枪档位、加热时间三个参数形成作业指导书,首件收缩后测量尺寸与表面状态,合格后再批量作业。质检关注三点:收缩是否完全贴合、表面是否平整无气泡、端部是否密封收紧。稳定的工艺参数是批量产品一致性的基础,尤其对汽车线束、军工配套这类追溯要求高的项目。
四、常见问题解答
施工中常见问题与处理方式见表 2。
表2 YJDR150 施工常见问题解答
| 常见问题 | 原因 | 处理方式 |
| 收缩温度为何比聚烯烃高? | 耐油橡胶体系需要更高温度定型 | 使用 200~250℃ 热风枪或烘箱,勿用普通聚烯烃习惯 |
| 能否用打火机加热? | 明火温度高且不可控 | 禁止明火,易烧熔炭化;改用热风枪 |
| 加热后表面起泡 | 温度过高或停留过久 | 降低档位、加快移动,保持 5~10cm 距离 |
| 收缩不完全、贴合不紧 | 加热时间不足或温度不够 | 保持 200℃ 以上至 5 分钟,确保完全收缩 |
| 端部发黑、烧熔 | 局部过烧 | 避免定点停留,环形移动均匀受热 |
| 与 K135 聚烯烃管如何区分 | 两者耐温与耐油性能不同 | 接触油类环境选 YJDR150,纯绝缘可选 K135 |
五、施工环境提示
施工环境应保持通风良好,避免在粉尘、油污严重的场所直接作业;对已经装配的线束,可利用 YJDR150 的柔软性直接套入无需拆解连接器,如图 2 所示。
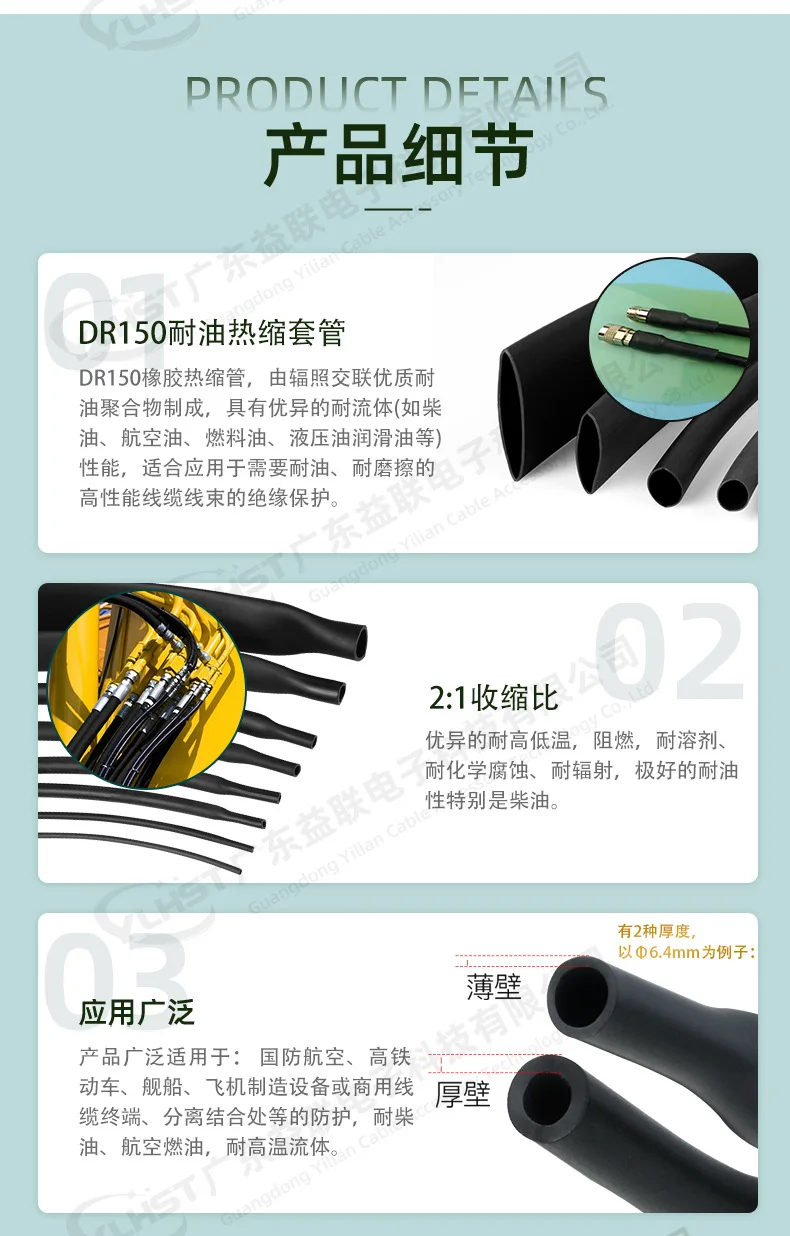
图2 YJDR150 应用与施工:2:1 收缩比、薄壁厚壁规格可选
六、结语
耐油橡胶热缩管施工的关键是“高温均匀、无明火”。记住 200~250℃ 热风枪、环形移动、完全收缩三个要点,YJDR150 就能发挥出应有的耐油与绝缘性能。
如需选型建议、索取样品或获取规格承认书与检测报告,欢迎访问 YJDR150 耐油橡胶热缩管产品页(/yjdr150-oil-resistant-heat-shrink-tubing/)或联系益联技术团队。