线束加工车间里,屏蔽接地一直是高频返工工序。手工处理编织屏蔽层、上助焊剂、控温焊接,高度依赖操作工经验:编织丝散丝、助焊剂涂刷不均、焊接温度难把控,极易出现虚焊、假焊、焊点氧化;焊接后缺少应力防护,线束弯折拉扯下焊点开裂,到整车测试阶段才暴露 EMC 屏蔽失效问题,返工成本高、交付周期被拉长。
尤其新能源汽车、特种装备、航空类线束项目,对屏蔽接地的一致性、长期可靠性要求严苛。传统手工焊接很难保证每批次焊点质量统一,也难以稳定满足 SAE AS83519/2 这类行业规范要求。
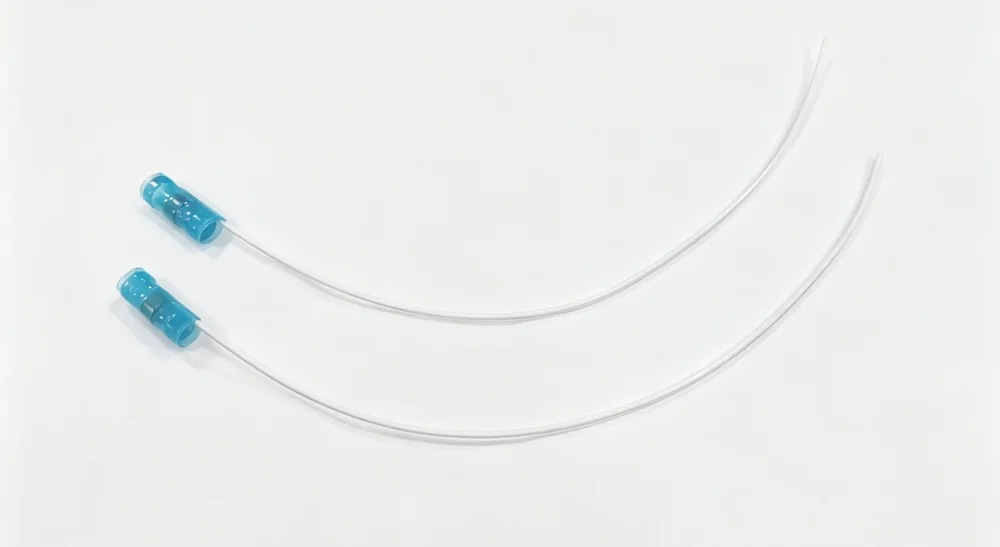 YJSO175屏蔽焊锡环实拍
三系列分级耐温,覆盖多场景选型
按连续工作温度、绝缘材质区分三个系列,方便按工况选型:
YJSO63:-55℃~150℃,聚偏氟乙烯绝缘,适合常规车用屏蔽线束
YJSO175:-55℃~175℃,聚偏氟乙烯绝缘,适配发动机周边等中高温区域
YJSO200:-55℃~200℃,含氟聚合物绝缘,面向高温特种线束、航空航天高要求场景
产品对标进口同类型屏蔽接地终端,符合 SAE AS83519/2 规范,实现屏蔽接地辅料国产化替代。规格覆盖电缆外径 1.95mm~7.0mm,提供不带预装引出线、多规格预装引线、编织带引线多种型号,适配不同线径与接地设计。
工艺升级带来的实际收益
降低人员依赖:不用熟练焊工,新人简单培训即可标准化作业
减少返工率:焊料、助焊剂预先精准配比,虚焊假焊散丝大幅减少,批次一致性强
提升 EMC 稳定性:密封 + 应力防护双重加持,焊点不易腐蚀开裂,屏蔽接地阻抗稳定
提质增效:单端屏蔽接地作业时间缩短,工序精简,提升产线节拍
线束 EMC 性能的根基,藏在每一处屏蔽接地节点。很多时候问题根源不是线材、屏蔽编织层,而是接地端接工艺不可控。预制焊锡环用一体化思路,把不稳定的手工焊接工序,变成可复制、可检验的标准化热缩工序。
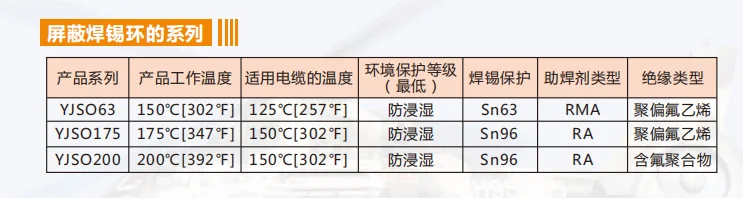 YJSO屏蔽焊锡环产品系列
搭配热缩管、MS 模缩套线束防护方案,从分支防护、节点密封到屏蔽接地端接,形成一套完整的国产线束防护配套方案,助力线束企业实现辅料国产化,稳定交付、控制成本。
重要提示:选型仅作为工程参考,对标进口同类型产品仅作选型参考,正式项目落地前,必须完成样件密封、环境验证测试。
本文为线束屏蔽接地工艺技术文档,素材同步发布于公众号广东益联。所有参数仅供选型参考,工程使用前须完成样品验证。