模缩套装得好不好,直接影响密封效果。同样的产品,有人装完十年不进水,有人装完半年就鼓包开裂,差别就在施工细节上。这一篇把五步施工法和最常见的错误讲清楚,照着做,装出来的成品才经得起检验。
一、施工前检查:一分钟省一次返工
动手前先按型号和规格核对模缩套是否与使用部位匹配,检查外观和两端端口大小,确保没有缺口、表面光滑、无缺陷。端口有缺口或表面有划伤的产品不能上机,热缩后会留下隐患。型号选错更是常见返工原因,套上才发现尺寸不对,白拆一遍。
二、施工工具准备
施工前把工具备齐,避免中途停手:热风枪一支,温度可调,出风嘴适配不同口径;砂纸或打磨块,用于清洁使用部位;热熔胶带一卷,无预涂胶型号备用;湿布一块,用于冷却;游标卡尺一把,安装前后核对尺寸。热风枪的档位按材料安装温度设定:-4和-71为150摄氏度,-25为175摄氏度,-12为220摄氏度,-100为150摄氏度。温度设准了,再谈手法。
三、五步施工法
标准施工流程分五步,每一步都有对应的验收要点。核心是:表面处理到位、加热顺序正确、胶层充分外溢、冷却后再移动。
表1 模缩套五步施工法与验收要点
| 步骤 | 操作 | 要点 | 常见错误 |
| 第一步 | 选型并检查外观、端口 | 端口无缺口、表面光滑 | 型号选错、端口有缺口 |
| 第二步 | 打磨并清洁使用部位 | 无预涂胶时缠2~3层热熔胶带 | 不打磨、不清洁直接套 |
| 第三步 | 热风枪从大端口360度螺旋向小端口加热 | 内层热熔胶融化并外溢 | 火焰太猛、单点加热 |
| 第四步 | 冷却到常温后再移动 | 可用湿布加速冷却 | 未冷却就拉扯线缆 |
| 第五步 | 检查收缩质量 | 两端包紧、胶溢出、无缝隙气泡裂痕 | 胶未溢出就收工 |
四、加热手法是关键
加热时用热风枪从模缩套大端口开始,先固定住,再按360度螺旋方式缓慢向小端口推进,直到小端口完全收缩、内层热熔胶融化并呈现外溢。螺旋加热保证受热均匀,避免局部过热。火焰太猛或热风枪温度过高,模缩套表面会被烧熔发黑;距离太近,同样会烫伤材料。调到合适温度、保持适当距离、匀速移动,是三个要点。
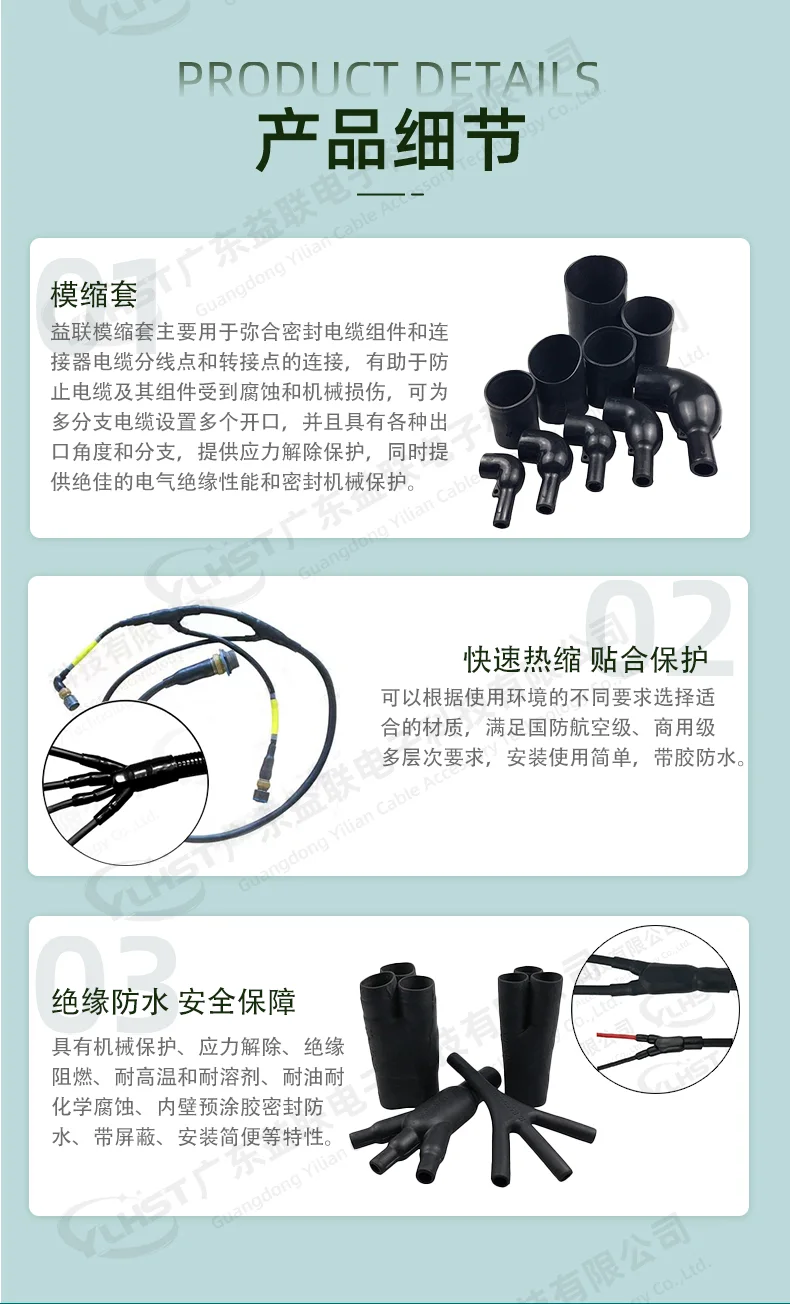
图1 模缩套安装与快速热缩示意
五、不同系列安装差异
直通、弯头和多开口系列的加热细节略有不同。直通件两端对称,从中间向两端或从一端向另一端加热均可,重点保证两端都收缩到位。弯头件要从弯角外侧开始加热,让弯角处先定型,再向两端延伸,避免弯角收缩不充分产生褶皱。多开口件要从主干大端口起,逐个推进到各分支端口,每个开口都要有胶溢出才算完成。形态不同,手法微调,但核心原则不变:均匀受热、顺序推进、胶液外溢。
六、冷却与检查
收缩完成后,等模缩套冷却到常温再移动,想快速移动线缆可以用湿布冷却。这一步很多人忽略:热态下拉扯线缆,收缩好的模缩套会移位变形,密封白做。冷却后按三查验收:两端是否完全包紧使用位置;两端是否有热熔胶溢出;表面是否无缝隙、气泡、裂痕、老化。三项都过,才算安装合格。
七、常见错误清单
把最容易翻车的几个点单列出来:一是表面不打磨不清洁,胶粘不牢,潮气照样渗入;二是不带预涂胶的产品没缠热熔胶带,收缩后无胶可溢,密封失效;三是单点加热或火焰太猛,材料局部烧熔;四是胶未溢出就停止加热,缝隙没填满;五是热态移动,密封结构被破坏。规避这五条,成品率能明显提升。
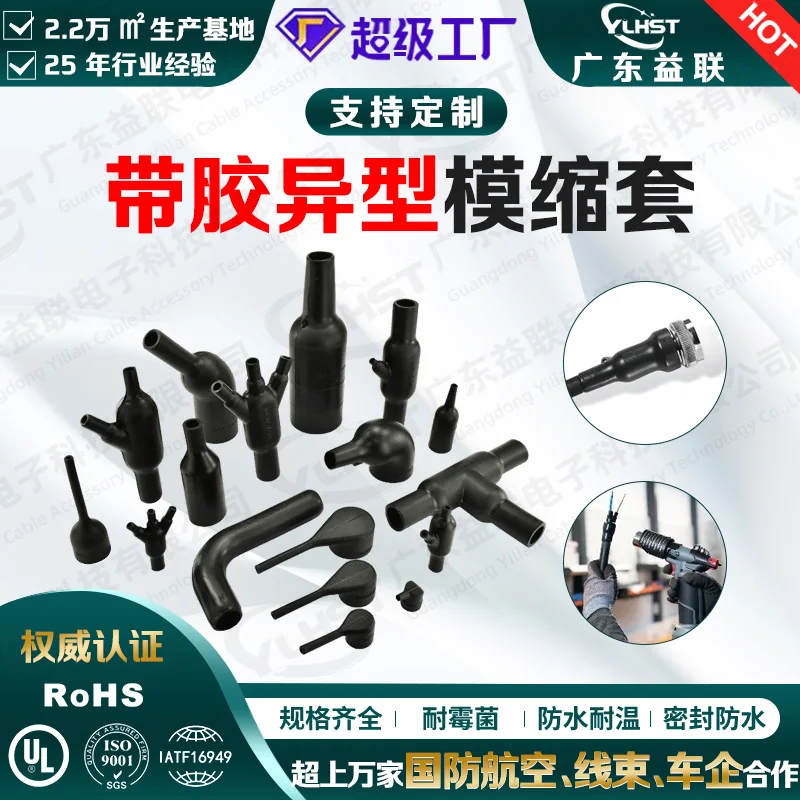
图2 带胶异型模缩套产品与施工示意安装看似简单,实则处处是细节。按五步走、控制加热、验收三查,模缩套的密封和应力释放性能才能完整发挥。批量施工前,建议先打样试装一两个,确认手法熟练后再上产线。
八、批量施工怎么把关
批量施工建议定三条纪律:第一条,首件确认,每个型号上线前先装一件,对照规格书核对端口包紧和胶溢情况,合格再批量;第二条,加热参数固化,把热风枪的温度、风速、距离写进作业指导书,不同操作人员按同一参数执行;第三条,抽检验收,批量完成后按比例抽查,重点看分叉根部和端口有无缺胶、气泡、灼伤。多开口型号还要逐一确认每个端口都收缩到位,别只检查最大端口就收工。
如需选型建议、索取样品或获取规格承认书与出厂检验报告,欢迎访问 MS 模缩套产品页(/ms-heat-shrink-molded-cable-boot/)或联系益联技术团队。