工程物料替换与批量采用前,须先完成样件试装与可靠性验证,对标型号不可直接等效替换;选型时应同时核对长期与峰值工作温度、屏蔽需求及线缆截面积,规格匹配后再进入装配,避免以单一因素作为选型依据。
传统接头的多工序隐患
航空等高可靠线束项目中,导线接头一直是故障高发位置。传统做法是先以裸端子压接导体,再单独套热缩管或缠绕绝缘材料做密封防护,涉及两道甚至多道工序。人工操作差异大,容易出现密封不到位、绝缘破损等隐患。
常规裸压接端子只解决导体电气连接,没有自带密封结构。装配人员需在压接完成后单独裁剪、套入热缩管,再热风加热密封。多一道工序即多一处风险:清洁不到位、热缩管套偏、加热不充分,水汽、油液、溶剂会逐渐侵入压接区域,腐蚀金属导体,长期运行出现接触不良甚至断路;同时多道工序拉长生产节拍,人工成本上升,批次一致性难以保障。
一体化方案:压接 + 密封 + 绝缘成型
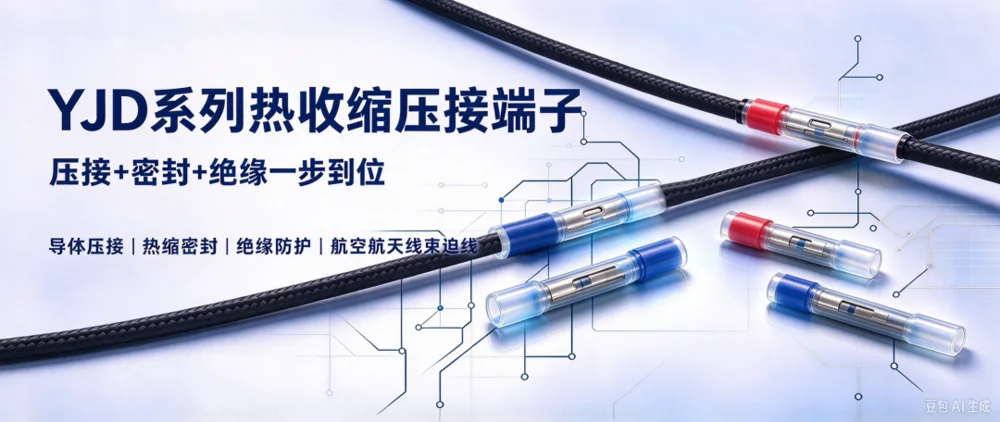
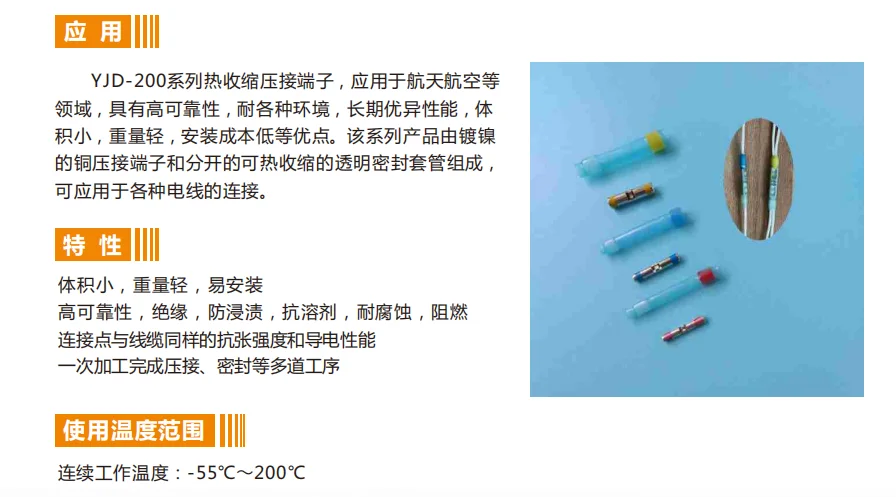
YJD 系列热收缩压接端子将压接、密封、绝缘整合为一道工序:压接端完成导体电气连接,外层热缩结构同步提供绝缘与密封,适用于航空航天线束连接场景。
选型参考表表格
| 产品型号 | 名称 | 镀层 | 耐温范围 | 核心用途 | 对标参考 |
|---|---|---|---|---|---|
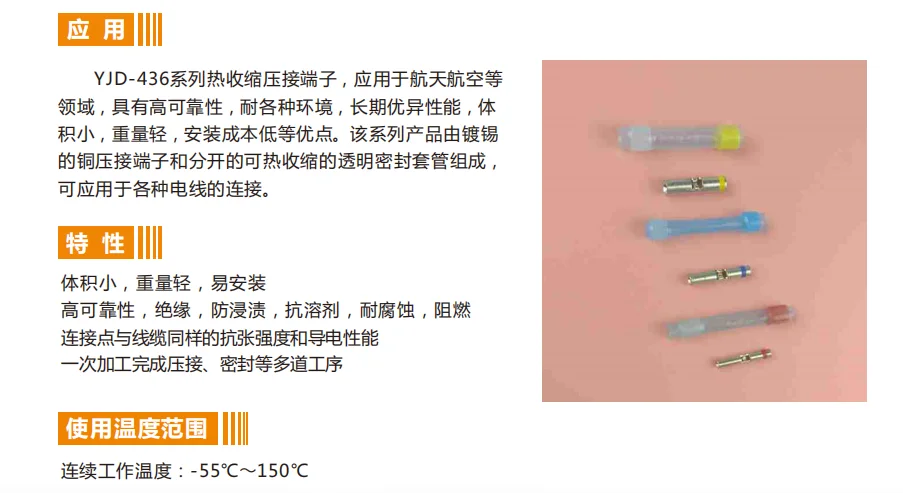
| YJD-436 | 热收缩压接端子 | 镀锡铜 | -55℃~150℃ | 普通导线连接,常规航空线束 | TE D-436 |
| YJD-200 | 热收缩压接端子 | 镀镍铜 | -55℃~200℃ | 高温线束,发动机舱导线连接 | TE D-200 |
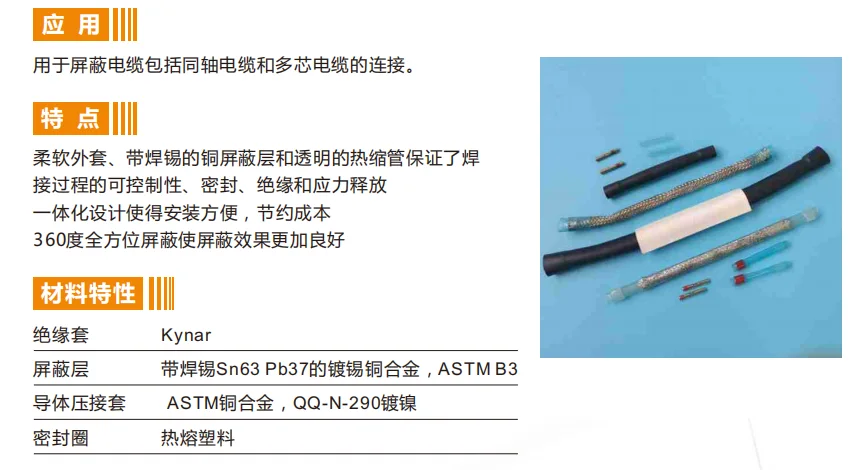
| YJD-150 | 屏蔽压接套管 | 镀锡 / 镀镍 | -55℃~150℃ | 同轴、多芯屏蔽电缆连接,360° 屏蔽 | TE D-150 |
重要提示:对标型号仅作选型参考,工程物料替换前必须开展样件试装与可靠性验证,不可直接等效替换。
选型快速判断
确定接头长期与峰值工作温度:常规工况最高 150℃ 内选 YJD-436;发动机舱等持续高温、最高 200℃ 工况选 YJD-200。
普通非屏蔽电线对接:选 YJD-436/YJD-200 热收缩压接端子;屏蔽线缆或有电磁屏蔽要求,选 YJD-150 屏蔽压接套管。
根据线缆截面积匹配规格,依靠红、蓝、黄颜色区分线径档位,防止选型错误。
装配注意事项
装配顺序:先完成导体压接,再热风加热外层热缩套管,不可颠倒。
控制热风枪温度,避免局部过热,防止线缆绝缘层、套管老化。
压接钳须匹配对应规格,保证压接后导体抗拉、导电指标达标。
压接区域线缆外皮清洁,去除油污粉尘,保障热缩套管密封效果。
总结传统线束接头中,压接、绝缘、密封分多道工序,人工操作带来一致性隐患。YJD 一体化热收缩压接端子可将压接、密封、绝缘整合为一步成型工序。普通导线选用 YJD-436/YJD-200,屏蔽线缆节点选用 YJD-150 屏蔽压接套管,按环境温度与屏蔽需求选型,可简化产线工艺,提升航空线束接头长期可靠性。
本文为线束热缩材料选型技术文档,素材同步发布于公众号广东益联。所有参数仅供选型参考,工程使用前须完成样品验证。