同一张图纸发给三家供应商,报价能差出一倍。不少采购把这种落差理解成"报价不实在",其实模缩套(模压热缩护套)的价格结构和直筒热缩管根本不是一回事:它先要开模,再按件模压,后处理还要逐件过检。看懂这五块成本怎么摊,比价和做预算才有基准。
一、一张报价单拆成五块
无论是打样、小批量还是量产,模缩套的报价基本都由模具费、原料费、成型加工费、后处理与检验费、管理损耗这五块构成。三者的差别不在单价本身,而在这些固定成本被多少件分摊。
表1 模缩套报价构成与三阶段分摊方式
| 成本项 | 计费方式 | 打样 | 小批量 | 大批量 |
| 模具费 | 一次性 | 全额承担 | 已摊销 | 已摊销 |
| 原料 | 按件 | 少量采购 | 按需采购 | 大宗采购,可谈阶梯 |
| 成型加工 | 按机时 | 试模调机为主 | 开机成本摊薄困难 | 连续排产 |
| 后处理检验 | 按工序 | 全检 | 全检 | 标准化抽检 |
| 管理与损耗 | 按比例 | 试模报废率高 | 调机损耗高 | 损耗稳定 |
二、模具费为什么必须单独列
模缩套靠金属模具高温硫化成型,一套模具包含模芯、模腔、夹具,要按图纸做 CNC 加工、抛光,再试模修模。产品越复杂,模具越贵:简单的 Y 型、T 型分支好做,多分支、异形拐角、带定位台阶、薄壁长筒的加工难度成倍上升。
模具是一次性投入,不是每件都收。行业常见做法是量产达到约定数量后返还模具费,但这需要写进报价单——返还门槛、返还方式、模具所有权归谁,三条都要写清。另一个容易忽略的点是试模模与量产模的区分:有的供应商先用简易模快速出样,简易模寿命短,只能验证结构,量产仍要另开钢模,等于二次付费。
三、原料与结构决定单件成本
模缩套常用材质有氟弹性体 FKM、PVDF、聚烯烃 PO、EPDM 等,价差很大,氟类耐高温耐油原料远贵于普通聚烯烃。同一外形换成氟材质,单件原料成本翻几倍是常事。原料还跟体积、壁厚、收缩比、阻燃等级挂钩,所以"同样形状比价格"本身没有意义,必须先对齐材质牌号。
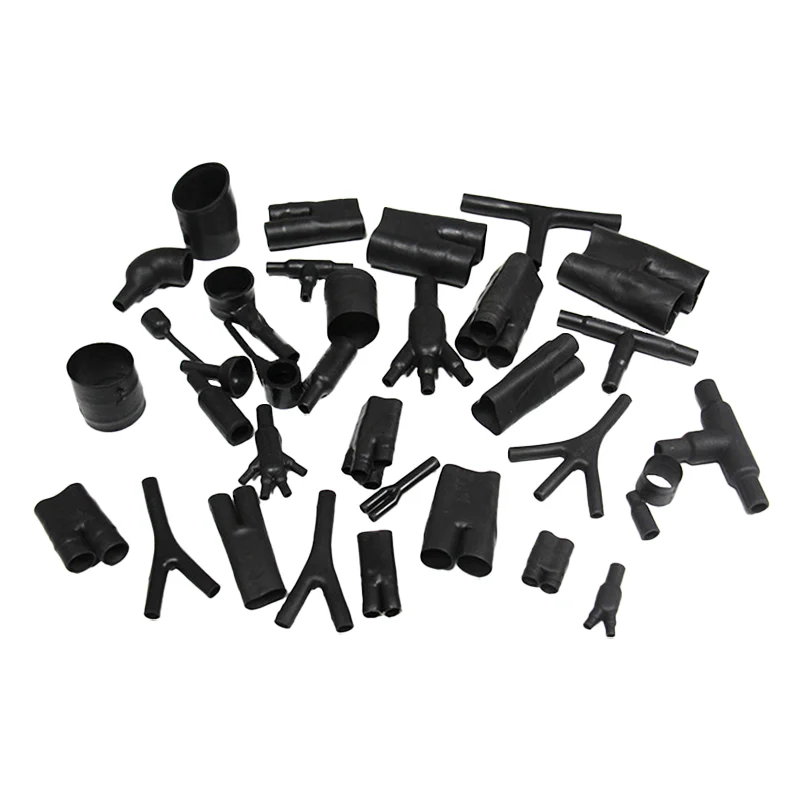
图1 模缩套属模压成型件,报价逻辑与直筒热缩管完全不同
四、打样为什么看起来特别贵
打样分两种。快速手样借用通用模或简易模修改,周期短、价格低,但尺寸一致性差,只能看外观,不能拿去做可靠性验证。正式开模打样按量产模具标准开试样模,用来做装配匹配、热缩验证、耐油老化测试,价格构成是全额模具费加试样产品费、试模调试费、检测费——模具成本全部压在这一单上,所以样品单价高得离谱,拿它去和量产价比,本身没有可比性。
周期通常是图纸确认、模具加工、试模修模、样品交付,几天到两周,复杂结构修模两三轮很常见。询价时要问一句:这套试样模能不能直接转量产?如果量产还要另开正式钢模,就得把第二笔模具费提前算进预算。
五、小批量单价高,不是被宰
小批量多在几十件到几百件,一般用于样机、试制车、项目预验证。模具已经开好,不再重复收模具费,但单价依然偏高,原因有三:模压机换模、调试要占用工时,开机成本固定而产量少;异形件小批量生产时调机参数不稳定,报废损耗高;产线优先排大批量订单,小单常要插单,部分厂商会加收插单费。
六、大批量的价格拐点在哪
到数千件级别,模具与开机调试的固定成本被摊薄,单件价格才明显回落。此时产线能连续排产、不用频繁换模调机,原料可按大宗价格采购,工艺参数固化后检验也转向标准化抽检。前提只有一个:图纸冻结。量产阶段再改结构,就要改模甚至重开模,额外费用会把前面积累的价格优势吃掉。
七、询价时必须锁定的六件事
一是模具费是否可返还,返还条件与模具归属写进合同;二是材质牌号与耐温、耐油,同样外形不同材质报价不可比;三是报价是否含修边、开孔、激光标识、出厂检验报告、包装与运费,很多低价只报裸件;四是图纸是否已冻结,未冻结不建议直接开量产模;五是模具寿命,氟材料模压对模具磨损更快,超寿命重开要再付费;六是打样、小批量、量产各自的交期,复杂件要把改模迭代的时间预留出来。
模缩套的成本控制,本质是节奏管理:图纸先冻结,订单尽量集中,把固定成本摊薄,单价自然下来。需要评估定制模缩套的可行性、开模周期与试模方案,可以先看 MS 模缩套 系列的结构与规格,或通过 模缩套类别页 对照直通、弯头、多分支等形态,再联系益联技术团队(4006-876-009 / 18028365505)沟通打样。