航空机载信号线束项目在第二轮整机 EMC 摸底试验中,多套样件出现辐射发射超标问题,排查锁定问题根源:同轴、多芯屏蔽电缆的屏蔽接续位置。
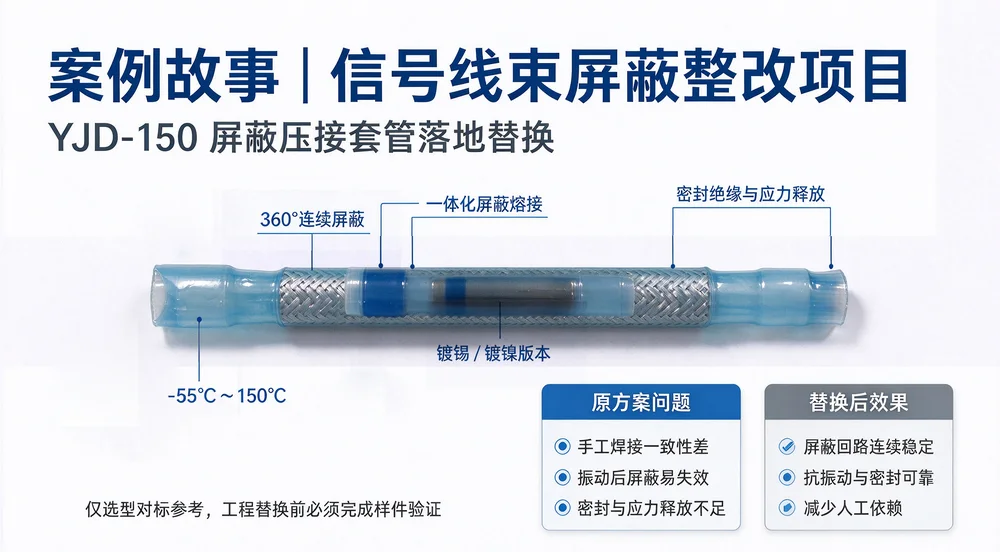 YJD-150 屏蔽压接套管-信号线束屏蔽整改项目
项目原有工艺采用人工展开编织屏蔽网搭焊,再单独包裹热缩管密封。该方案高度依赖焊工技术水平:熟练工人焊接可勉强达标,新手极易产生虚焊,测试结果随机性强,故障很难稳定复现。同时接续位置缺少应力释放结构,线束弯折、振动拉扯后焊点容易开裂;外加密封为后期包覆,机舱潮气、油雾容易渗入,造成绝缘电阻下降。项目前后整改两轮,交付周期压力突出。
重要提示:仅选型对标参考,工程替换前必须完成样件验证。
新旧屏蔽接续方案对比
原手工焊接方案痛点
屏蔽连续性依靠人工焊接,缺少统一标准,批次一致性差;焊点为应力集中点,振动、弯折工况下屏蔽层易开裂断开;屏蔽焊接、绝缘包覆、密封、应力释放分为多道独立工序,生产效率低;对焊工技能要求高,新人培训周期长,长期存在质量波动风险。
一体化屏蔽压接套管改进方案
结构集成屏蔽熔接层、热熔密封结构与绝缘外套,单次加热即可同步完成屏蔽接续、绝缘密封、应力释放。内置焊锡环,受热熔融后与电缆屏蔽层熔合,形成 360° 连续屏蔽回路,屏蔽性能稳定;提供镀锡、镀镍两种版本,可根据舱内腐蚀环境选型;工作温度 - 55℃ ~ 150℃,适配常规机载舱段环境;接续位置抗拉强度可达原电缆 75% 以上,抗振动、耐拉扯;绝缘耐压满足 1000V 交流、2.5kV 导体耐压,密封结构阻隔潮气、油雾侵入。
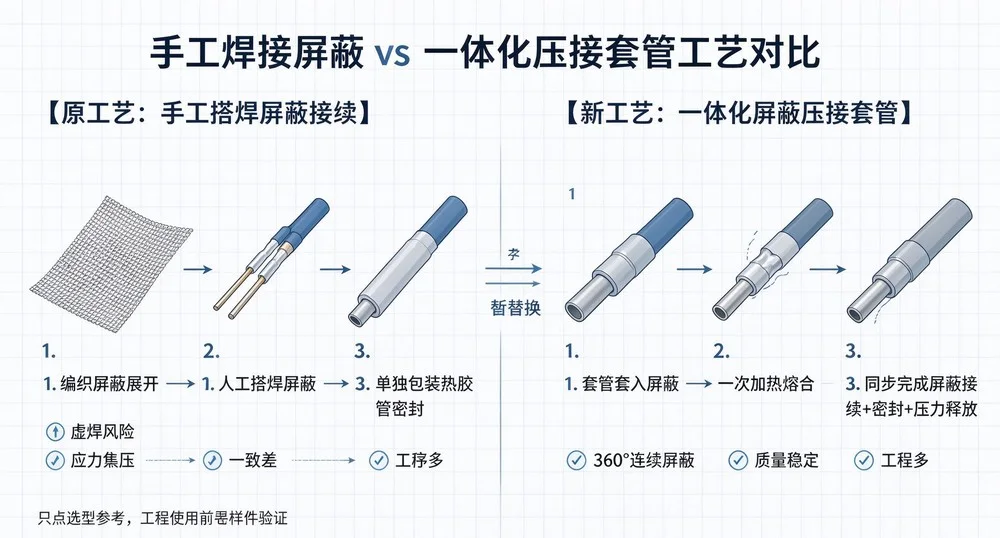 手工焊接屏蔽 vs 一体化压接套管 工艺对比流程图
项目验证落地流程
项目先开展试验室摸底验证:依次完成屏蔽效能、高低温循环、耐久振动、绝缘、盐雾腐蚀测试。试验室验证通过后上线线束试生产,普通操作工即可装配,不再依赖资深焊工。试装样件重回整机 EMC 测试,验证结果:
✅ 辐射发射指标稳定合格,消除随机超标现象;
✅ 振动耐久试验后解剖,屏蔽熔接界面完好,无开裂断点;
✅ 密封界面完好,无油雾渗透,绝缘电阻保持稳定;
✅ 装配工序简化,单根线束接续工时下降,不再受焊工产能制约。
落地实操提醒
加热温度、加热时长需要固化标准工艺;加热不足会导致焊锡熔透不良,屏蔽接触失效;选型匹配电缆线径,腐蚀等级高的舱段优先选用镀镍版本;产品耐温上限 150℃,发动机等高温热源附近点位不适用。
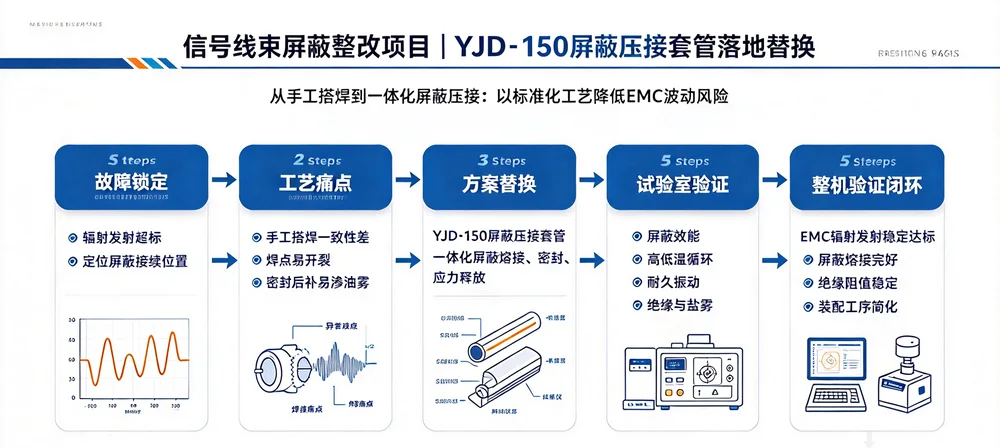 EMC 屏蔽整改验证流程
项目总结
不少屏蔽线束 EMC 性能不稳定,问题不在于屏蔽材料本身,而是屏蔽接续工艺的人为不确定性。本项目没有持续投入资源培训焊工、增加检验成本,而是采用标准化一体化器件替代手工焊接工序。一体化屏蔽压接套管将屏蔽熔接、密封防护、应力释放整合一体,消除人工焊接带来的质量离散性,完成 EMC 屏蔽整改,同步实现国产化替代。如果你同样面临屏蔽接续振动断裂、EMC 指标波动、手工焊接质量难以管控的线束项目,可以安排样品,开展屏蔽效能与环境可靠性摸底验证。
本文为航空线束 EMC 整改技术案例,素材同步发布于公众号广东益联。所有参数仅供选型参考,工程使用前须完成样品验证。